Artykuł sponsorowany
Jak spoiwo i granulacja narzędzia CBN wpływają na jakość szlifowania stali hartowanej?
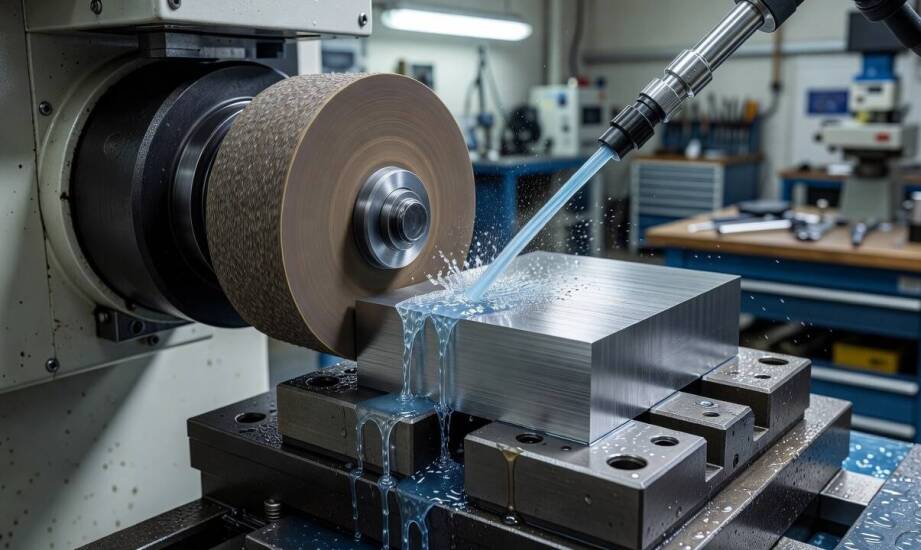
Szlifowanie stali hartowanej bywa wyzwaniem nawet dla doświadczonych operatorów maszyn. Obróbka materiałów o wysokiej twardości, przekraczającej nierzadko 60 HRC, wymaga narzędzi odpornych na ekstremalne obciążenia cieplne i mechaniczne. Zastosowanie standardowych materiałów ściernych często kończy się przedwczesnym zużyciem tarczy lub trwałym uszkodzeniem obrabianego detalu. W takich warunkach optymalnym rozwiązaniem okazują się ziarna z regularnego azotku boru (CBN). Praktyka warsztatowa pokazuje jednak, że ten sam gatunek stali i identyczne ziarno mogą w jednym przypadku dać idealnie gładką powierzchnię, a w innym spowodować głębokie przypalenia oraz falowanie krawędzi. Końcowy sukces zależy od precyzyjnego dopasowania całej struktury narzędzia do specyfiki zadania.
Przeczytaj również: Jakie są zalety stosowania słupków odgradzających z taśmą w hotelach?
Wpływ spoiwa na stabilność kształtu i jakość wykończenia
Budowa narzędzia szlifierskiego opiera się na spoiwie, które decyduje o sposobie pracy ziarna podczas skrawania. Spoiwo żywiczne zapewnia łagodniejszy start pracy i lepsze wykończenie powierzchni, redukując ryzyko przegrzania w początkowej fazie szlifowania. Kryształy CBN są w nim mocowane w sposób elastyczny, co mikrometrycznie amortyzuje nacisk wrzeciona. Odpowiednio dobrana ściernica borazonowa uwalnia stępione ziarna tuż przed ich całkowitym zablokowaniem, dzięki czemu powłoka stale odsłania nowe, ostre krawędzie. Taka charakterystyka doskonale sprawdza się podczas precyzyjnego wykańczania detali, gdzie niska chropowatość ma priorytetowe znaczenie.
Przeczytaj również: Granitowe sudoperi a oszczędność wody – jakie rozwiązania są dostępne?
Zupełnie inny mechanizm działania oferują narzędzia o strukturze ceramicznej. Spoiwo ceramiczne wyróżnia się wysoką sztywnością i doskonałym trzymaniem zadanego profilu w trakcie długotrwałych cykli obróbczych. Naturalna porowatość matrycy ułatwia wprowadzanie chłodziwa bezpośrednio w strefę skrawania oraz sprawną ewakuację mikrowiórów. W rezultacie profil tarczy zachowuje fabryczny kształt przez znacznie dłuższą pracę maszynową. Stanowi to niezbędny wymóg przy szlifowaniu kształtowym oraz wielkoseryjnej produkcji powtarzalnych elementów.
Przeczytaj również: Ręcznik plażowy frotte a jego pielęgnacja – jak dbać o trwałość?
Granulacja narzędzia a optymalizacja parametrów skrawania
Rozmiar ziarna bezpośrednio determinuje zdolność do usuwania naddatku oraz ostateczną jakość płaszczyzny. Zgodnie z klasyfikacją FEPA, granulacja B126 odpowiada ziarnom o średnicy 106–125 µm i gwarantuje wysoką wydajność ubytku materiału, przyspieszając fazę szlifowania zgrubnego. Jeśli proces technologiczny wymaga uzyskania lustrzanej gładkości detalu, niezbędne staje się wykorzystanie drobniejszych frakcji. Użycie ziarna B76 (63–75 µm) znacząco obniża chropowatość powierzchni kosztem dłuższego czasu obróbki.
Nawet precyzyjnie dobrane spoiwo nie spełni swojego zadania bez rygorystycznego trzymania parametrów maszynowych. W przypadku typowych narzędzi o spoiwie żywicznym, prędkość obwodowa tarczy zalecana przez producentów wynosi przeważnie od 22 do 35 m/s przy stałym chłodzeniu cieczą. Jest to bezpieczny zakres, który zapobiega przedwczesnej degradacji warstwy ściernej. Zwiększenie siły docisku gwałtownie podnosi temperaturę w strefie styku i potęguje tarcie. Brak obfitego przepływu chłodziwa przy takich obciążeniach nieuchronnie wywołuje lokalne odpuszczanie struktury stali hartowanej i generuje mikropęknięcia.
Dystrybucją specjalistycznych materiałów ściernych takich jak m.in. [opaski ścierne](https:// https://www.scierne.com/opaski ) dla obróbki metali zajmuje się TOLS. Wrocławska firma od 2007 roku zaopatruje rzemieślników oraz zakłady przemysłowe, oferując tarcze marek Klingspor, Norton czy PFERD. Dobór konkretnego asortymentu opiera się na wieloletniej analizie parametrów produkcyjnych i wymagań stawianych przez lokalne warsztaty.
Prawidłowy dobór narzędzia do szlifowania detali hartowanych opiera się na eliminacji przypadkowości. Punktem wyjścia pozostaje zawsze określenie twardości obrabianego stopu oraz docelowego poziomu gładkości. Zebrane dane pozwalają ustalić właściwy kompromis między grubością ziarna a sprężystością lub sztywnością zastosowanej matrycy. Rygorystyczne przestrzeganie określonych prędkości roboczych i stała kontrola chłodzenia pozwalają ustabilizować obróbkę, chroniąc stal przed przypaleniami i wydłużając czas pracy całego zestawu.
Kategorie artykułów
Polecane artykuły

Jak wybrać idealną pergolę aluminiową do swojego ogrodu?
Posiadanie pergoli przy domu przynosi wiele korzyści, zarówno funkcjonalnych, jak i estetycznych. Chroni przed słońcem oraz deszczem, tworząc przytulną przestrzeń do wypoczynku. Dodatkowo pełni rolę dekoracyjną, która może być dopasowana do stylu ogrodu. Różnorodność materiałów oraz kształtów umożli

Darń z folii i z gruntu w mazowieckich warunkach — czym różnią się w praktyce
Zarówno darń odcinana z gruntu, jak i ta uprawiana na specjalnym podkładzie, po rozłożeniu tworzą gęsty, spójny dywan. Rzeczywiste różnice między tymi materiałami ujawniają się znacznie wcześniej, już na etapie planowania logistyki i układania trawy. Wynikają one bezpośrednio z odmiennych technologi